समाचार

बोल्ट निर्माण प्रक्रिया

2026-06-16

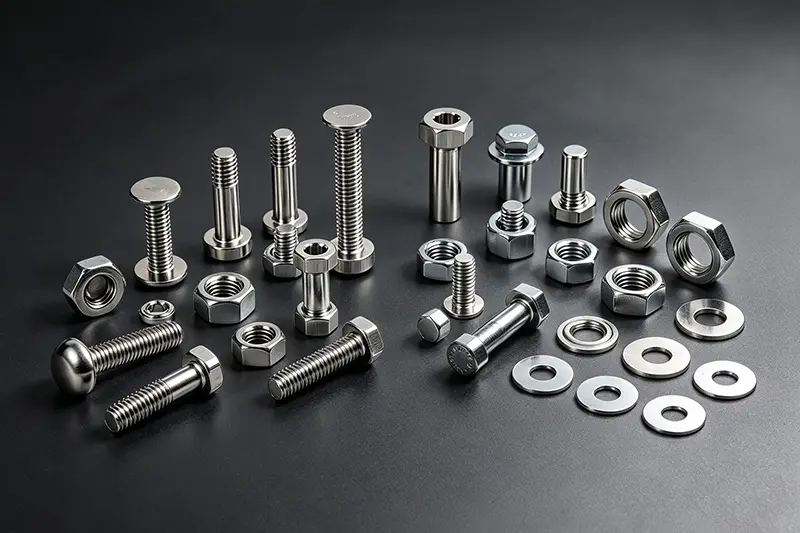
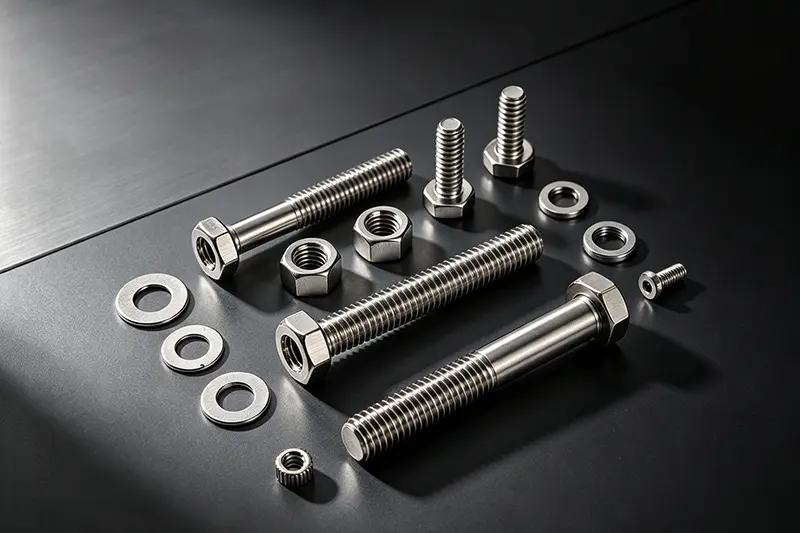
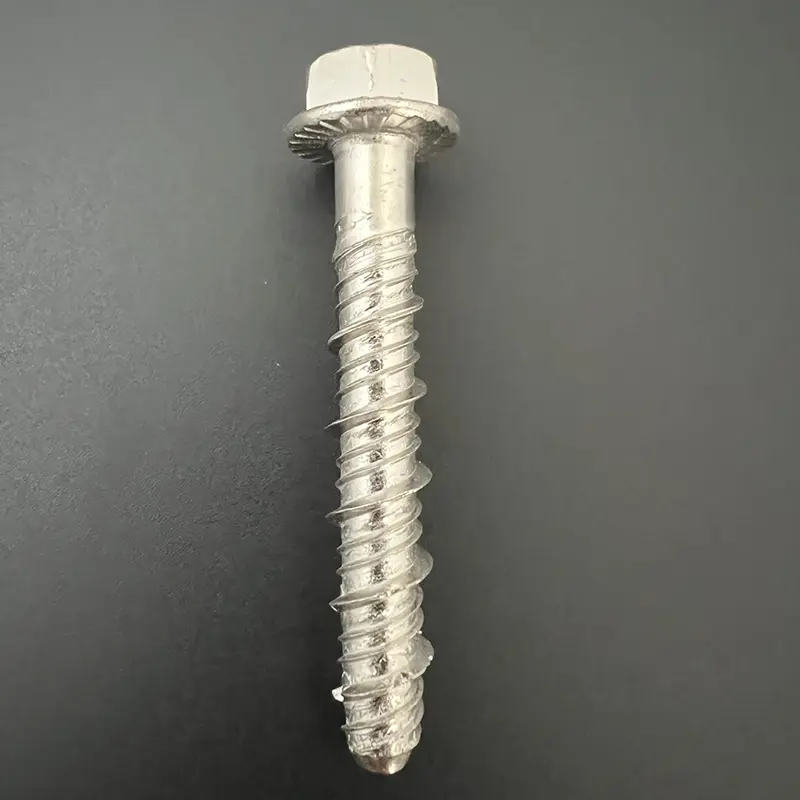
बोल्टसाधारण कार्बन स्टील बोल्टहरू, उच्च-शक्ति बोल्टहरू (ग्रेड 8.8, 10.9, र 12.9), र स्टेनलेस स्टील बोल्टहरूमा वर्गीकृत गरिन्छ। जबकि आधारभूत निर्माण प्रक्रियाहरू धेरै हदसम्म समान छन्, उच्च-शक्ति बोल्टहरूलाई अतिरिक्त ताप उपचार चरण चाहिन्छ, जबकि स्टेनलेस स्टील बोल्टहरू पिकलिंग र निष्क्रियताबाट गुज्र्छन्। 

I. आगमन कच्चा माल निरीक्षण

कच्चा माल: तार रड (कुंडल गरिएको स्टील); सामग्री ग्रेडहरू Q235, 45#, 40Cr, 35CrMo, र 304/316 स्टेनलेस स्टील समावेश छन्।

भिजुअल निरीक्षण: दरार, खिया, वा सतह delamination को लागी जाँच गर्नुहोस्।

भौतिक रसायनिक परीक्षण: सामग्री वर्णक्रमीय विश्लेषण, तन्य शक्ति, र कठोरता।

आयामी प्रमाणिकरण: सुनिश्चित गर्नुहोस् कि तार व्यास बोल्ट खाली निर्दिष्टीकरणहरू पूरा गर्दछ।


II। तार रेखाचित्र (चिसो रेखाचित्र)

प्रारम्भिक तार रड व्यास ठूलो छ र मानक खाली व्यास मा तल कोरिएको हुनुपर्छ।

अचार: सतह स्केल र खिया हटाउन हाइड्रोक्लोरिक एसिड विसर्जन।

तटस्थीकरण, पानी कुल्ला, र फास्फेटिङ: सतहमा स्नेहन फास्फेट फिल्मको गठन।

सेपोनिफिकेशन: चिसो हेडिङमा लगाउने लुब्रिकेटिङ पाउडरको प्रयोग मर्दछ।

चिसो रेखाचित्र: तार व्यास लक्षित प्रशोधन आकारमा कम गर्न बहु रेखाचित्र पासहरू।

कोइलिङ: तार कोइलमा घाउ छ, चिसो हेडिङको लागि तयार छ।


III। चिसो हेडिङ (कोर प्रक्रिया: एक अपरेशनमा बोल्ट टाउको र ठूला खाली बनाउँदै)

बहु-स्टेसन चिसो हेडिङ मेसिन प्रयोग गर्दछ; गठन कोठाको तापक्रममा एक्स्ट्रुजन मार्फत हुन्छ (तातो छैन)।

खुवाउने र काट्ने: तार स्टक आवश्यक कुल बोल्ट लम्बाइमा काटिएको छ।

पहिलो पंच (पूर्व-शीर्षक): टाउको आकार बनाउन प्रारम्भिक निकासी।

दोस्रो पंच (शीर्षक समाप्त): हेक्स हेड, गोल हेड, वा प्यान हेड बनाउँछ; एकै साथ शंङ्कको व्यास घटाउँछ र च्याम्फर बनाउँछ।

इजेक्शन: एक चिल्लो-शाङ्क बोल्ट खाली (अनथ्रेडेड) उत्पादन गर्दछ।

दोष नियन्त्रण: हेड क्र्याकिंग, अफ-सेन्टर हेडहरू, असंगत टाउको लम्बाइ, र burrs को लागि जाँच।


IV। थ्रेड रोलिङ (थ्रेड प्रशोधन)

थ्रेड रोलिङ (उच्च परिशुद्धता, उच्च-शक्ति बोल्टका लागि) बनाम फ्ल्याट-डाइ थ्रेड रोलिङ (मानक बोल्टहरूको लागि) द्वारा छुट्याइन्छ।

खाली लोड, स्थिति, र clamping।

दुई थ्रेड-रोलिङ डाइजहरू एक अर्काको विरुद्धमा घुमाउँछन् मानक बाह्य थ्रेडहरू ट्याङ्कमा बाहिर निकाल्न।

थ्रेड गेज निरीक्षण (जाओ/नो-जा): थ्रेड फिट सटीकता सुनिश्चित गर्दछ।

Deburring: थ्रेड किनाराहरूबाट burrs हटाउने।


V. तातो उपचार (उच्च शक्तिको लागि मात्र आवश्यक छबोल्टहरू, ग्रेड 4.8 र माथि; मानक ग्रेड 4.8 बोल्टहरूको लागि वैकल्पिक)

उद्देश्य: बल, कठोरता, र कठोरता बढाउन, हासिल गर्दै... 8.8/10.9/12.9 शक्ति ग्रेडहरू

1. शमन गर्ने

जाल-बेल्ट भट्टीमा 800-900 डिग्री सेल्सियसमा तताइन्छ, त्यसपछि कठोरता बढाउन द्रुत तेल चिसो हुन्छ।

2. टेम्परिंग

आन्तरिक शमन तनाव कम गर्न र भंगुर फ्र्याक्चर रोक्नको लागि मध्यम तापक्रममा पुन: तताइन्छ।

3. चिसो र डिस्चार्ज

कठोरता र माइक्रोस्ट्रक्चर को पोस्ट-ताप उपचार निरीक्षण; गैर-अनुरूप भागहरू पुन: काम गरिन्छ।


VI। सतह उपचार (जंग / खिया संरक्षण; आवश्यकताहरु को आधार मा चयन प्रक्रिया)

1. इलेक्ट्रो-गल्भेनाइजिंग (मानक बोल्ट)

डिग्रेजिङ → पिकलिंग → सक्रियता → जस्ता प्लेटिङ → प्यासिभेशन (नीलो-सेतो, इंद्रधनुषी, कालो) → सील

लाभ: कम लागत; हानि: उच्च तापमान मा हाइड्रोजन भ्रष्ट को लागी अतिसंवेदनशील; उच्च-शक्ति 10.9/12.9 बोल्टहरूको लागि इलेक्ट्रो-गैल्भेनाइजिङ निषेधित छ।

2. हट-डिप ग्याल्भनाइजिङ (पावर उद्योग र भारी शुल्क बाहिरी बोल्ट)

पिकलिंग र फ्लक्सिंग → उच्च-तापमान जस्ता डुबकी; बाक्लो कोटिंग, उत्कृष्ट जंग प्रतिरोध; थ्रेडहरू पोस्ट-प्रक्रिया सफाई आवश्यक छ।

3. Dacromet / Geomet (उच्च-बल बोल्टहरूको लागि)

कुनै हाइड्रोजन भ्रष्टता छैन; ग्याल्वनाइजिंगको तुलनामा उच्च रस्ट प्रतिरोध; नमक स्प्रे प्रतिरोधी; नयाँ ऊर्जा र अटोमोटिभ उच्च-शक्ति घटकहरूको लागि मुख्यधारा विकल्प।

4. ब्ल्याकनिङ / ब्लुइङ (कम लागतको इनडोर बोल्ट)

क्षारीय ओक्सीकरण; छोटो अवधि रस्ट संरक्षण मात्र; कोटिंग तह छैन।

5. स्टेनलेस स्टील विशिष्ट: Pickling र Passivation

प्रशोधन स्केल/अक्साइड हटाउँछ; स्टेनलेस स्टीलको खिया प्रतिरोध बढाउँछ।


VII। पूर्ण निरीक्षण र क्रमबद्ध

भिजुअल निरीक्षण (100%): क्र्याक, डेन्ट्स, बर्र्स, कोटिंग पिलिङ्ग।

आयामी निरीक्षण: कुल लम्बाइ, हेक्स चौडाइ फ्ल्याटहरू, मोटाई, थ्रेड बाहिरी व्यास।

मेकानिकल स्पट चेक: तन्य शक्ति, उपज शक्ति, कठोरता, टोक़ परीक्षण।

अप्टिकल क्रमबद्ध मेसिन: दोषपूर्ण भागहरू हटाउन स्वचालित क्रमबद्ध।

VIII। हाइड्रोजन राहत बेकिंग (जस्ती उच्च-शक्ति बोल्टहरूको लागि अनिवार्य)

हाइड्रोजन भ्रष्टता हटाउन र तनाव-प्रेरित फ्र्याक्चर रोक्न प्लेटिङको 24 घण्टा भित्र 200-230 डिग्री सेल्सियसमा 2-4 घण्टाको लागि बेक गरिन्छ।


IX। प्याकेजिङ र भण्डारण

विशिष्टता र ग्रेड द्वारा प्याकेज गरिएको; लेबल गरिएको (विशिष्टता, शक्ति, सामग्री, ब्याच नम्बर)। नमी-प्रूफ प्याकेजिङ; भण्डारण र ढुवानी।


सम्बन्धित समाचार
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति